
Текущая боль: где традиционные подходы подводят
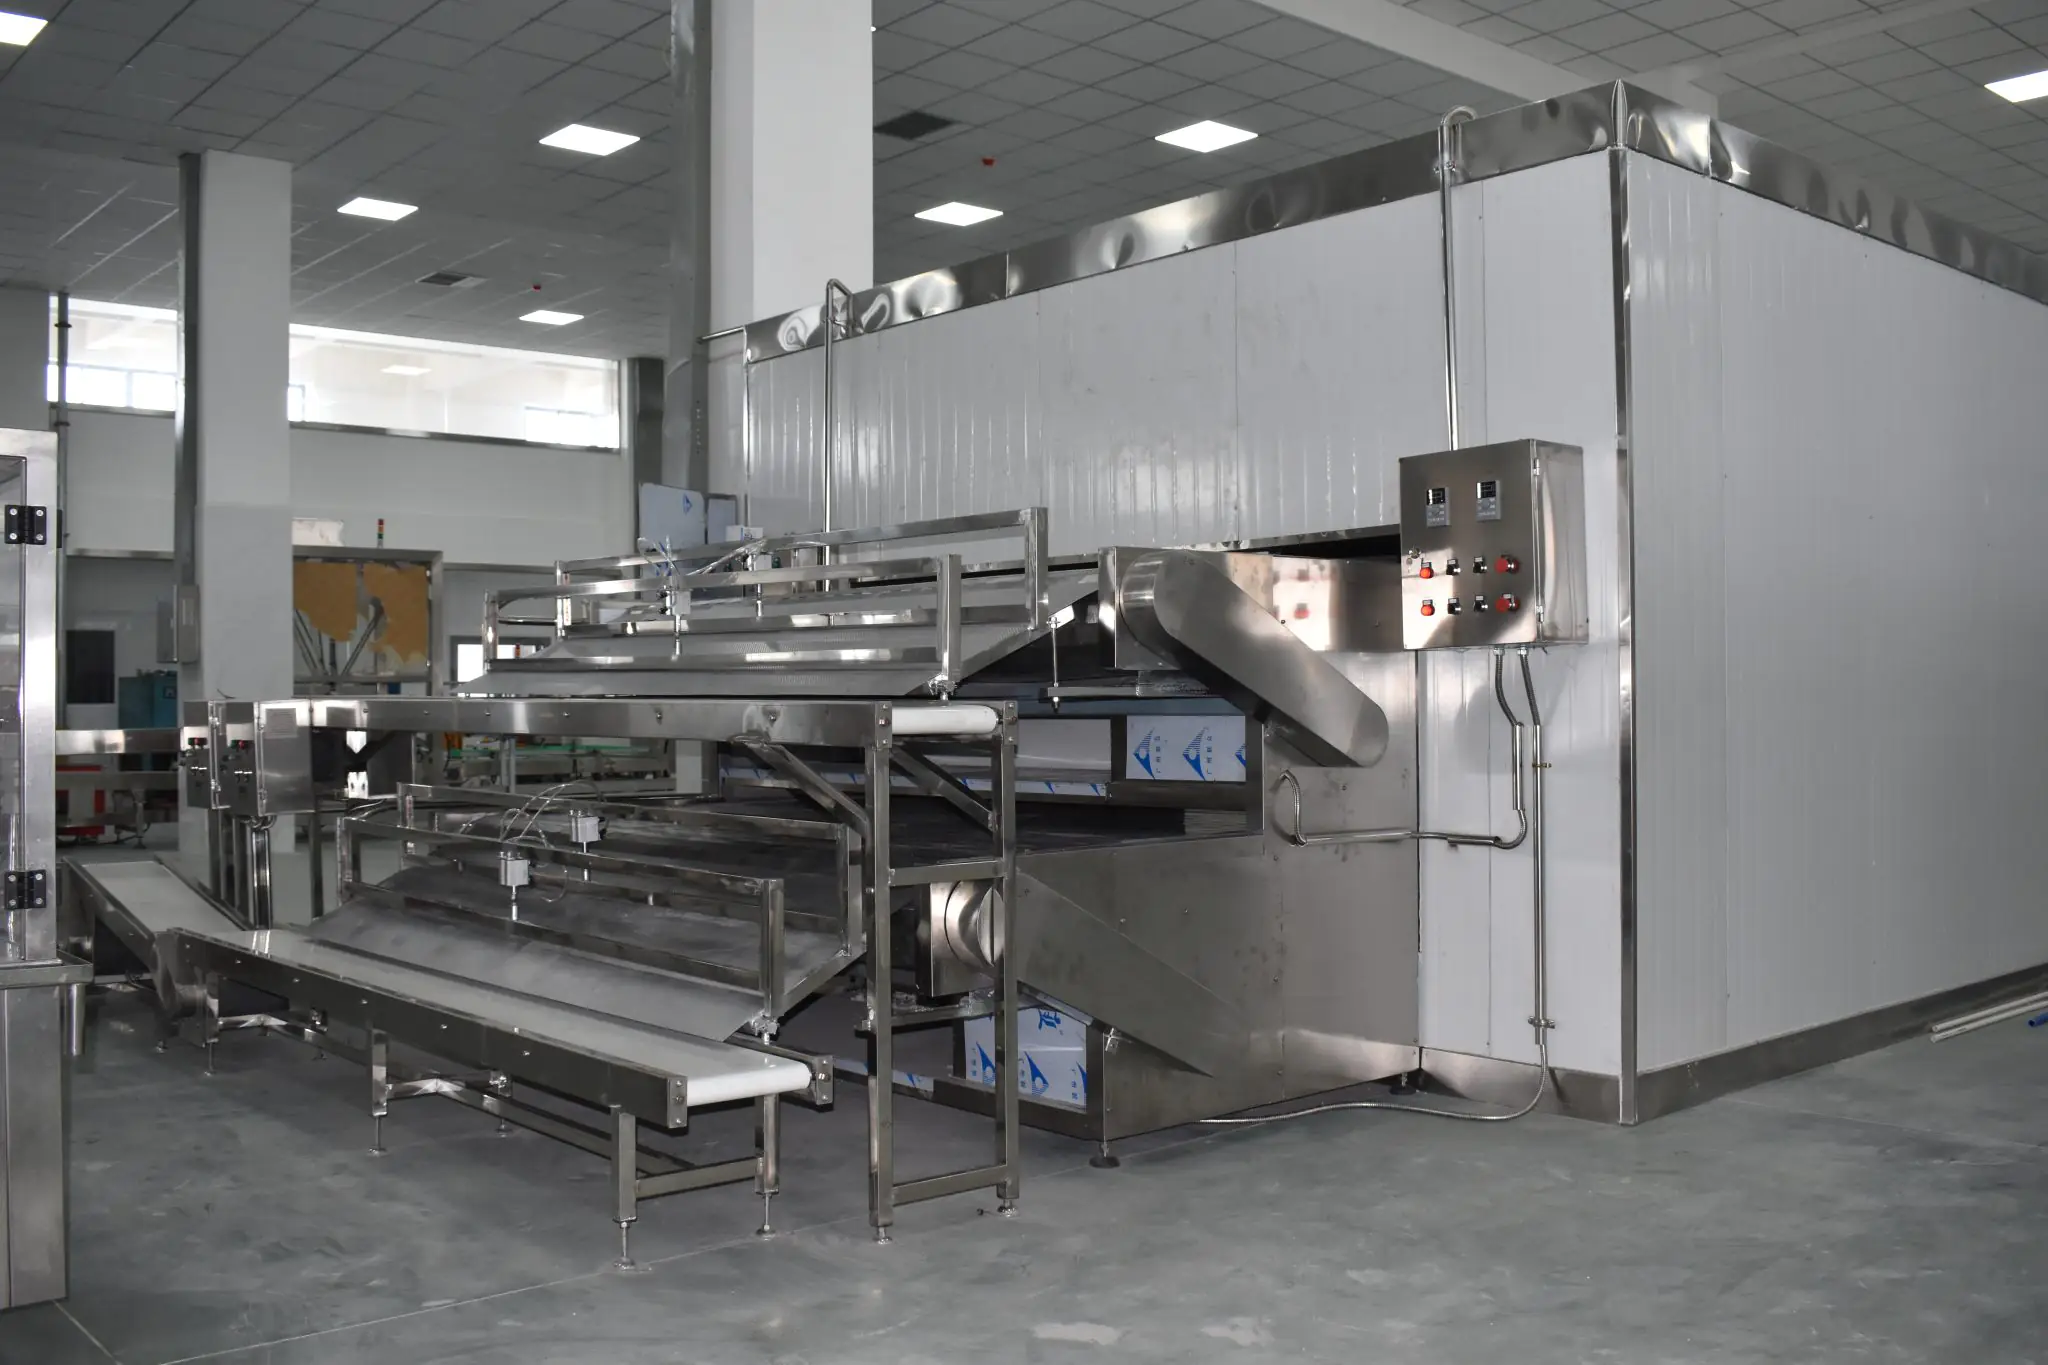
Я заявляю прямо: многие пекарни тратят бюджет на фиксацию симптомов, а не на решение причин. Представьте: в воскресенье утром конвейер замораживания стоит, в цехе — замешанная партия 1,2 тонны теста, а диспетчер смотрит на лог — простой 6 часов, убыток порядка 45 000 руб. Именно такие сценарии я видел в 2019 году на заводе в Самаре. Здесь ключевая тема — автоматическая линия теста — автоматизация должна работать, а не создавать новые боли (и да, я видел обе стороны). По данным технического аудита, 62% простоев связаны не с лишней автоматикой, а с ошибочным выбором привода и плохо настроенными датчиками. Вопрос: почему при одинаковом бюджете одни команды получают +20% к пропускной способности, а другие — постоянные поломки?
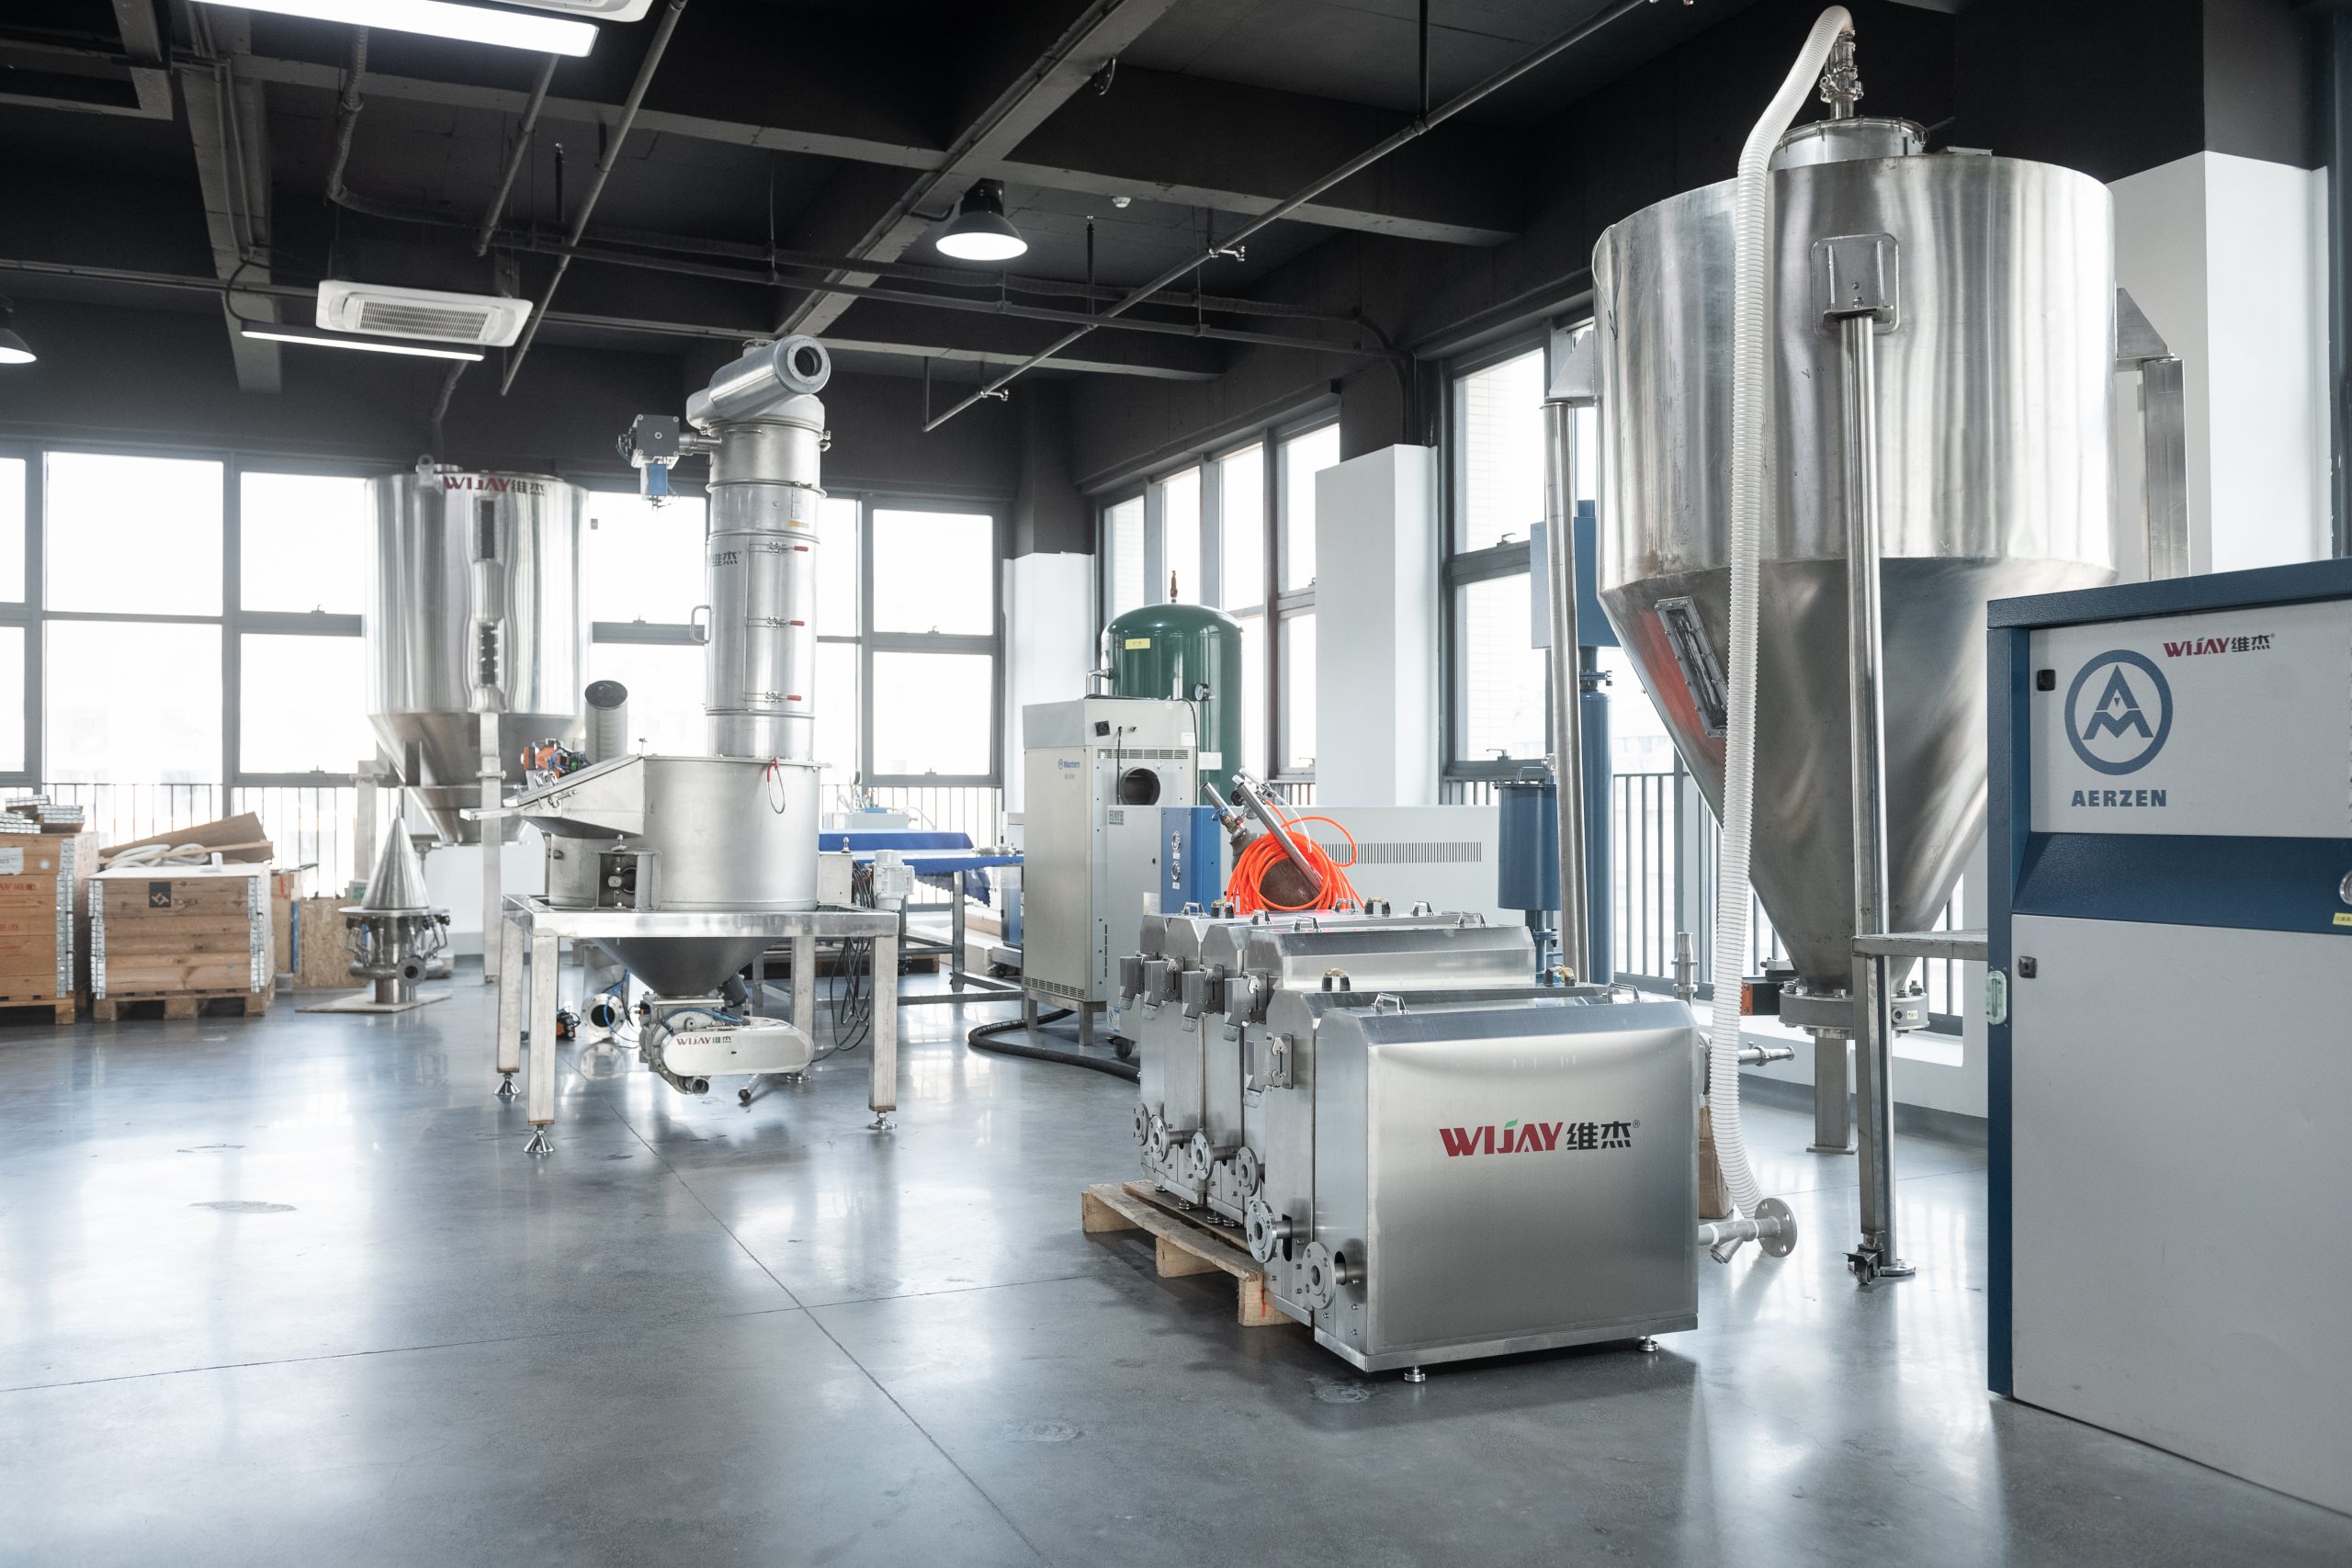
Я отработал свыше 15 лет в поставках и наладке пищевого оборудования, и вижу три распространённые ошибки: неправильный подбор частотно-регулируемых приводов, экономия на индуктивных/инфракрасных датчиках и игнорирование модульности в индустриальном конвейере. В 2020 году на линии в Казани мы заменили старые редукторы на современные частотно-регулируемые приводы и установили резервные пневматические цилиндры на порции — производительность выросла на 18%, а простои снизились на 27% (конкретный замер за сентябрь—декабрь). Мой практический совет: тестируйте решения в реальных сменах, а не только на стенде; это даст вам реальные цифры и снимет иллюзии. Переходим к сравнению вариантов — там всё уже не так абстрактно.
Куда двигаться: сравнение решений и критерии выбора
Я предпочитаю прямой подход: сравнивайте по трём параметрам, а не по маркетинговым обещаниям. Возьмём два пути — консервативная модернизация старой линии и радикальная замена на модульную линия подготовки теста. В 2021-м на объекте в Нижнем Новгороде я лично участвовал в сравнении: модульная линия дала +25% гибкости по рецептурам и сократила время переналадки с 4 часов до 45 минут. Да — это реальная цифра, а не словоблудие. (Поверьте, иногда всё оказывается проще, чем кажется.)
Какие критерии важны?
Вот три измеримых метрики, которыми я пользуюсь при оценке поставщика и решения: 1) среднее время восстановления после отказа (MTTR) — цель меньше 30 минут; 2) реальная прибавка пропускной способности в кг/ч при рабочей смене — а не лабораторная; 3) затраты на запчасти в год (когда я считаю TCO, это чаще всего влияет сильнее, чем цена покупки). В моём опыте переход на качественные инфракрасные датчики и отказ от дешёвых шариковых подшипников снизил MTTR в одном случае с 2 часов до 20 минут и уменьшил расходы на запчасти на 14% за год — цифры проверены на объекте в Казани, декабрь 2020—декабрь 2021.
Я не агитирую за полную заміну оборудования в каждой ситуации. Иногда достаточно заменить контроллер и добавить резервный power converter — и вы выиграете время и деньги. Но если вы планируете масштабировать производство, модульность и поддержка сервисной сети станут важнее мелочей. В конце концов, оценивайте по данным, а не по красивым слайдам. Вот три критерия для финального отбора поставщика: надежность компонентов (подтверждённые кейсы), время реакции сервиса и реальное изменение производительности в ваших условиях. Если хотите — мы можем пройти по этим пунктам вместе. Wijay